从材料端保障电路板品质:FR4覆铜板来料检验的关键控制点
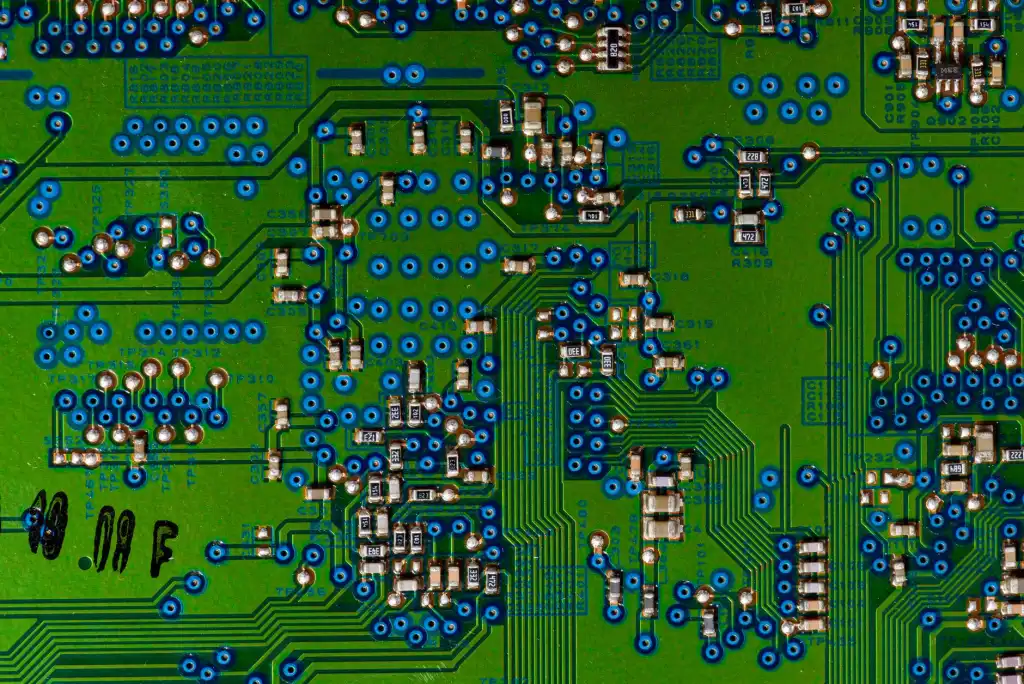
在PCB制造链条中,FR4覆铜板作为最主流的铜箔基板,其来料品质直接决定了后续图形转移、蚀刻、层压甚至最终成品的电气可靠性。很多品质异常——比如蚀刻后线路边缘发毛、钻孔孔壁粗糙、高温回流后分层起泡——追溯根源往往不在制程参数,而是PCB材料本身存在批次波动。对于同时涉及高频板与常规FR4混线生产的企业来说,建立一套可量化的来料检验控制点,比单纯依赖供应商COA报告要可靠得多。
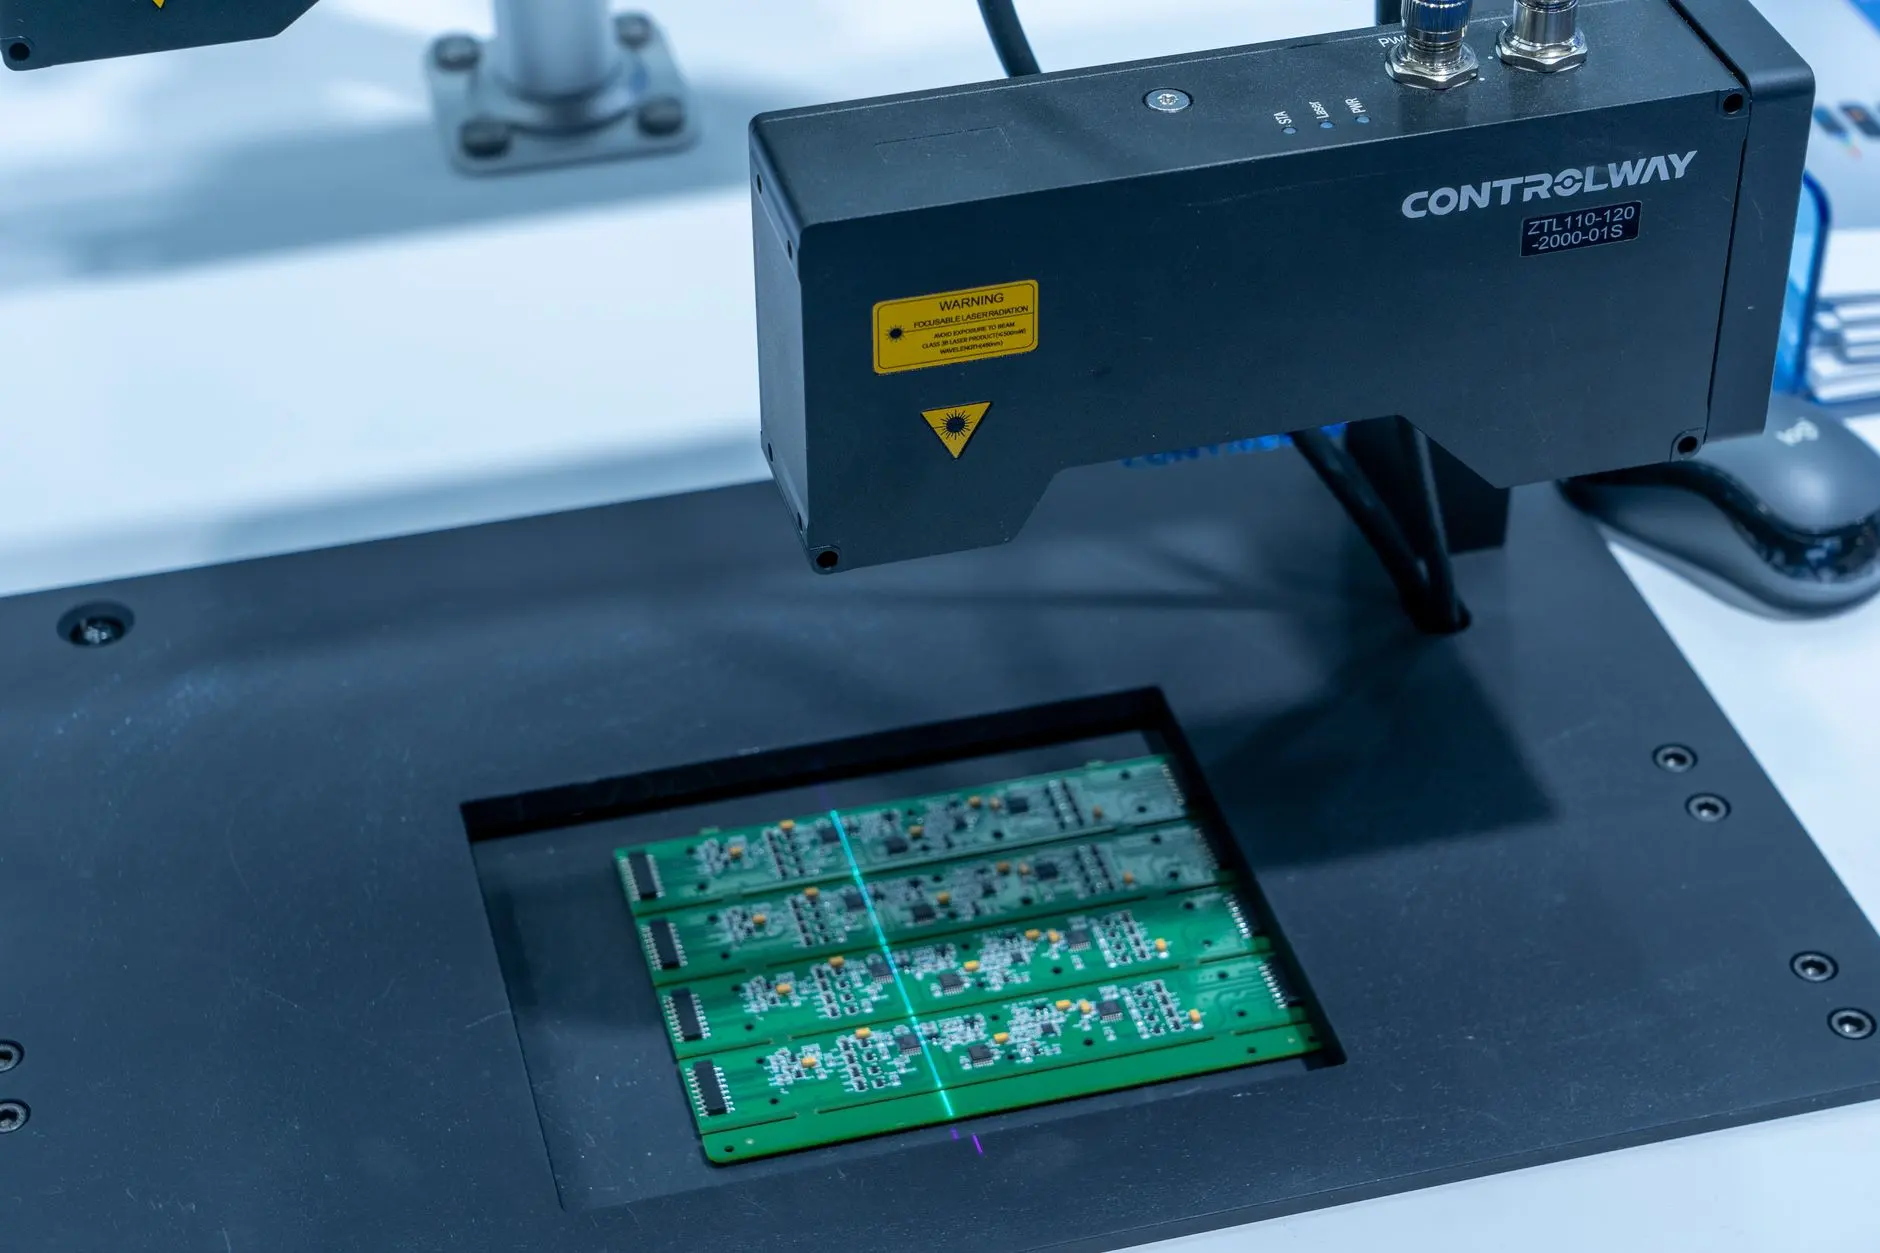
外观与尺寸:容易被低估的第一道防线
来料检验的第一站通常是外观与尺寸,但这里恰恰容易流于形式。FR4覆铜板需要重点关注的包括:铜箔表面是否存在划伤、氧化斑点、皱褶,基材边缘有无分层白边,以及板厚公差与翘曲度。以板厚为例,1.6mm规格的FR4覆铜板常见公差为±10%,但多层板压合对厚度一致性极为敏感,建议按批次抽样测量并记录CPK趋势,而非仅判断"合格/不合格"。
翘曲度同样值得单独设卡。来料翘曲超过0.75%的板材,在SMT贴装环节容易引发吸嘴取件偏移,回流后也可能因应力释放导致板弯加剧。
铜箔基板的关键物性抽检
真正体现检验深度的,是对铜箔基板核心物性的抽检设计。以下指标建议纳入批次抽检或周期性验证:
- 铜箔剥离强度:常规FR4要求≥1.0 N/mm,剥离强度偏低会在蚀刻和机械加工中暴露隐患,尤其影响细线路附着力。
- 玻璃化转变温度(Tg):通过DSC或DMA验证Tg是否与标称值一致,Tg偏低的PCB材料在无铅回流焊峰值温度下模量骤降,是分层起泡的高发因素。
- 介电常数与损耗因子:常规FR4的Dk约4.2~4.6,若产线同时使用高频板,需警惕材料混料风险,Dk偏差会直接改变阻抗设计前提。
- 吸水率与耐浸焊性:260℃浸焊测试是判断基材固化度是否充分的快捷手段。
这些项目不必每批全测,但应建立"新供应商首批全测+量产批次轮测"的节奏,用数据积累供应商能力画像。
把检验结果转化为工艺语言
来料检验的价值不止于判定放行。将剥离强度、Tg、翘曲度等数据与后续钻孔孔壁质量、蚀刻侧蚀量做相关性分析,才能反哺工艺窗口设定。例如剥离强度偏下限的批次,可适当调整蚀刻液浓度与传送速度,减少侧蚀风险;Tg波动较大的批次,则应在压合与回流曲线中预留更保守的升温斜率。
对于高频板与FR4共线的工厂,还建议在来料环节增加批次标识与分区存放,避免铜箔基板因外观相似而误用——这类混料事故一旦流入后段,排查成本远高于入库时的十分钟核对。
从材料端守住品质,本质上是把"事后救火"前移为"事前设防"。上海朗噔电子科技有限公司在PCB材料供应与技术支持下,建议客户根据自身产品等级,为FR4覆铜板建立分级检验清单,让每一批铜箔基板的入场都有据可依、有数可查。